01 原来的问题
该产线采用每循环 4 块组件的配方,温度 150 °C,年循环约 900 次。原用帆布增强橡胶袋,缝合并胶接。250–300 次循环后表面因 EVA 析出而返粘,缝线开始起层,真空在循环中途漂移。
真空漂移并不总会立刻报废组件,而是留下隐裂与气泡,只有在 EL 检测时才暴露。工厂报废率 1.1%,却一直找不到单一原因。
02 我们做了什么
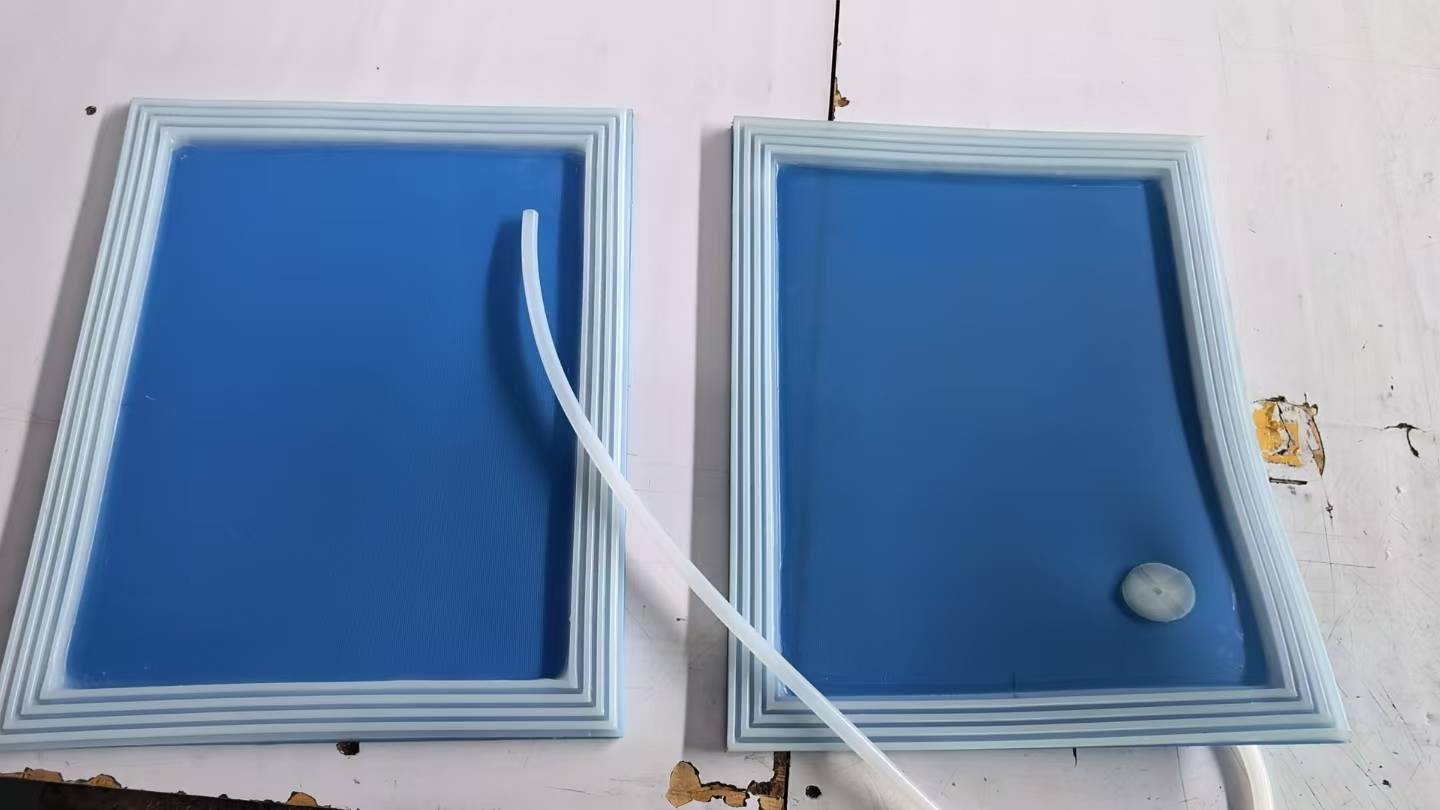
我们改为 2.5 mm 铂金硫化硅胶袋,整袋一次硫化成型,真空路径上没有任何焊缝。抽气口位置移动 40 mm 以避开边框沟槽,袋深增加 6 mm,让袋体贴合汇流条而不是架桥。
发货前我们在自有层压机上用同一配方跑了 50 个循环,逐循环测量真空衰减:15 分钟内低于 2 mbar,而旧袋为 8–12 mbar。
| 材料 | 铂金硫化硅胶,2.5 mm |
|---|---|
| 结构 | 整体无缝成型 |
| 硬度 | 55 Shore A |
| 袋体尺寸 | 2,400 × 1,300 mm,按腔体定制 |
03 结果
第一个袋运行 14 个月、约 1,050 个循环后按计划更换,而非失效更换。表面返粘程度低到循环之间无需脱模剂。
EL 检测的隐裂报废下降 0.4 个百分点,按其产量,一个季度内就收回了袋子成本的好几倍。
遇到类似工况?
把失效方式、温度与循环次数发给我们,48 小时内给出选型建议与样品方案。
获取报价