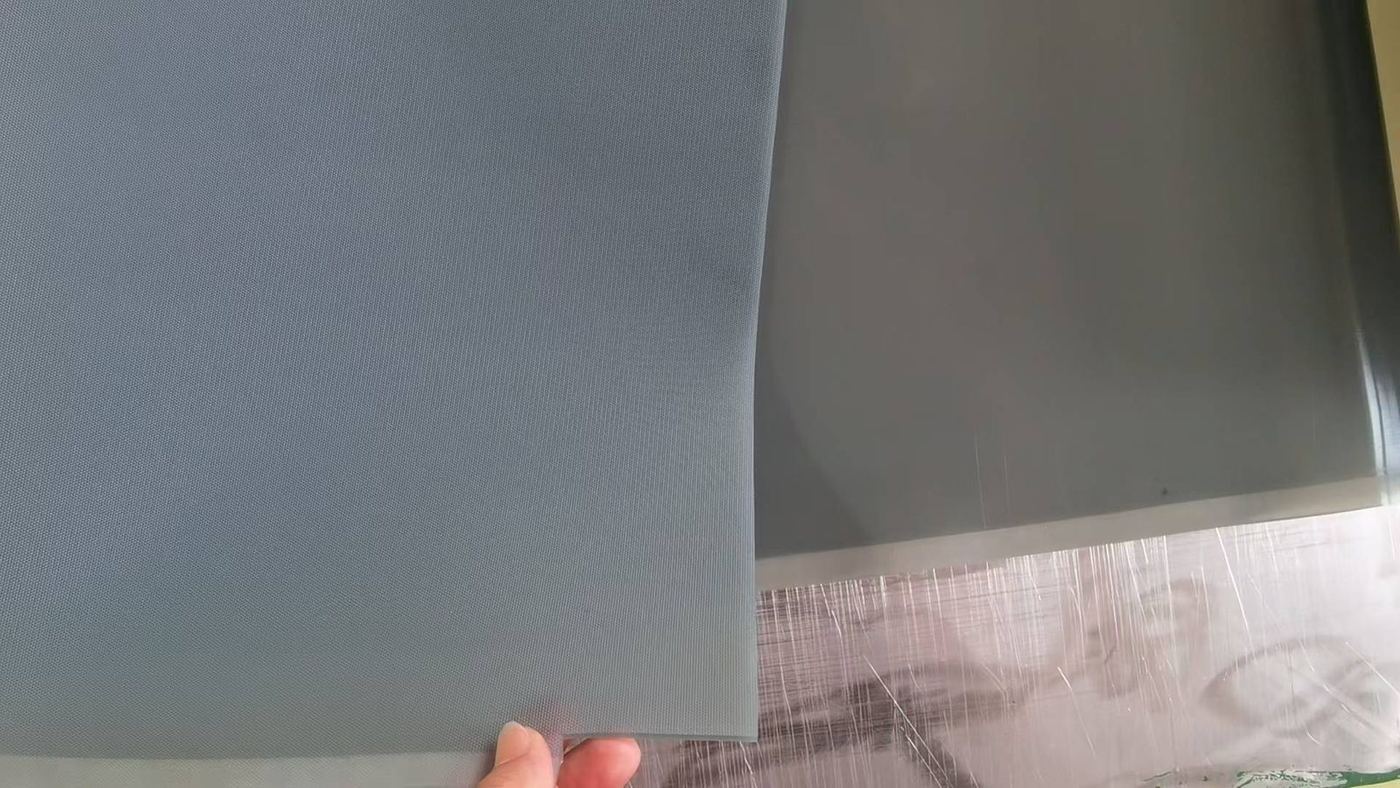
01 原来的问题
压机在带 15 mm 圆角的模具上拉伸到 800 mm 深。在这些圆角处,隔膜的拉伸量是平面状态的数倍。1 mm 板材的抗撕强度根本不足以承受:裂纹从圆角起裂,三个月内扩展到整张板。
加厚是显而易见的想法,但工厂试过 70 Shore A 的硬板,结果它架在深腔上方而不是拉伸进去,把开裂问题换成了成型缺陷。
02 我们做了什么
我们选了 2 mm、60 Shore A——加厚以提升抗撕,但比他们试过的板材更软,仍能拉伸进深腔。铂金硫化形成更紧密的交联网络,抗撕裂扩展能力明显优于原来的过氧化物硫化板。
同时按框架尺寸预裁,并做硫化包边,取消了原本作为应力集中点的夹紧边缘。
| 材料 | 铂金硫化硅胶板 |
|---|---|
| 厚度 | 2.0 mm(原 1.0 mm) |
| 硬度 | 60 Shore A |
| 延伸率 | 800% |
03 结果
更换频率下降约 70%。第一张隔膜已连续使用六个月以上,棱角无裂纹,目前仍在运行。
由于更软的板材能正确成型深腔而不是架桥,成型缺陷废品率下降 1.2 个百分点。
遇到类似工况?
把失效方式、温度与循环次数发给我们,48 小时内给出选型建议与样品方案。
获取报价