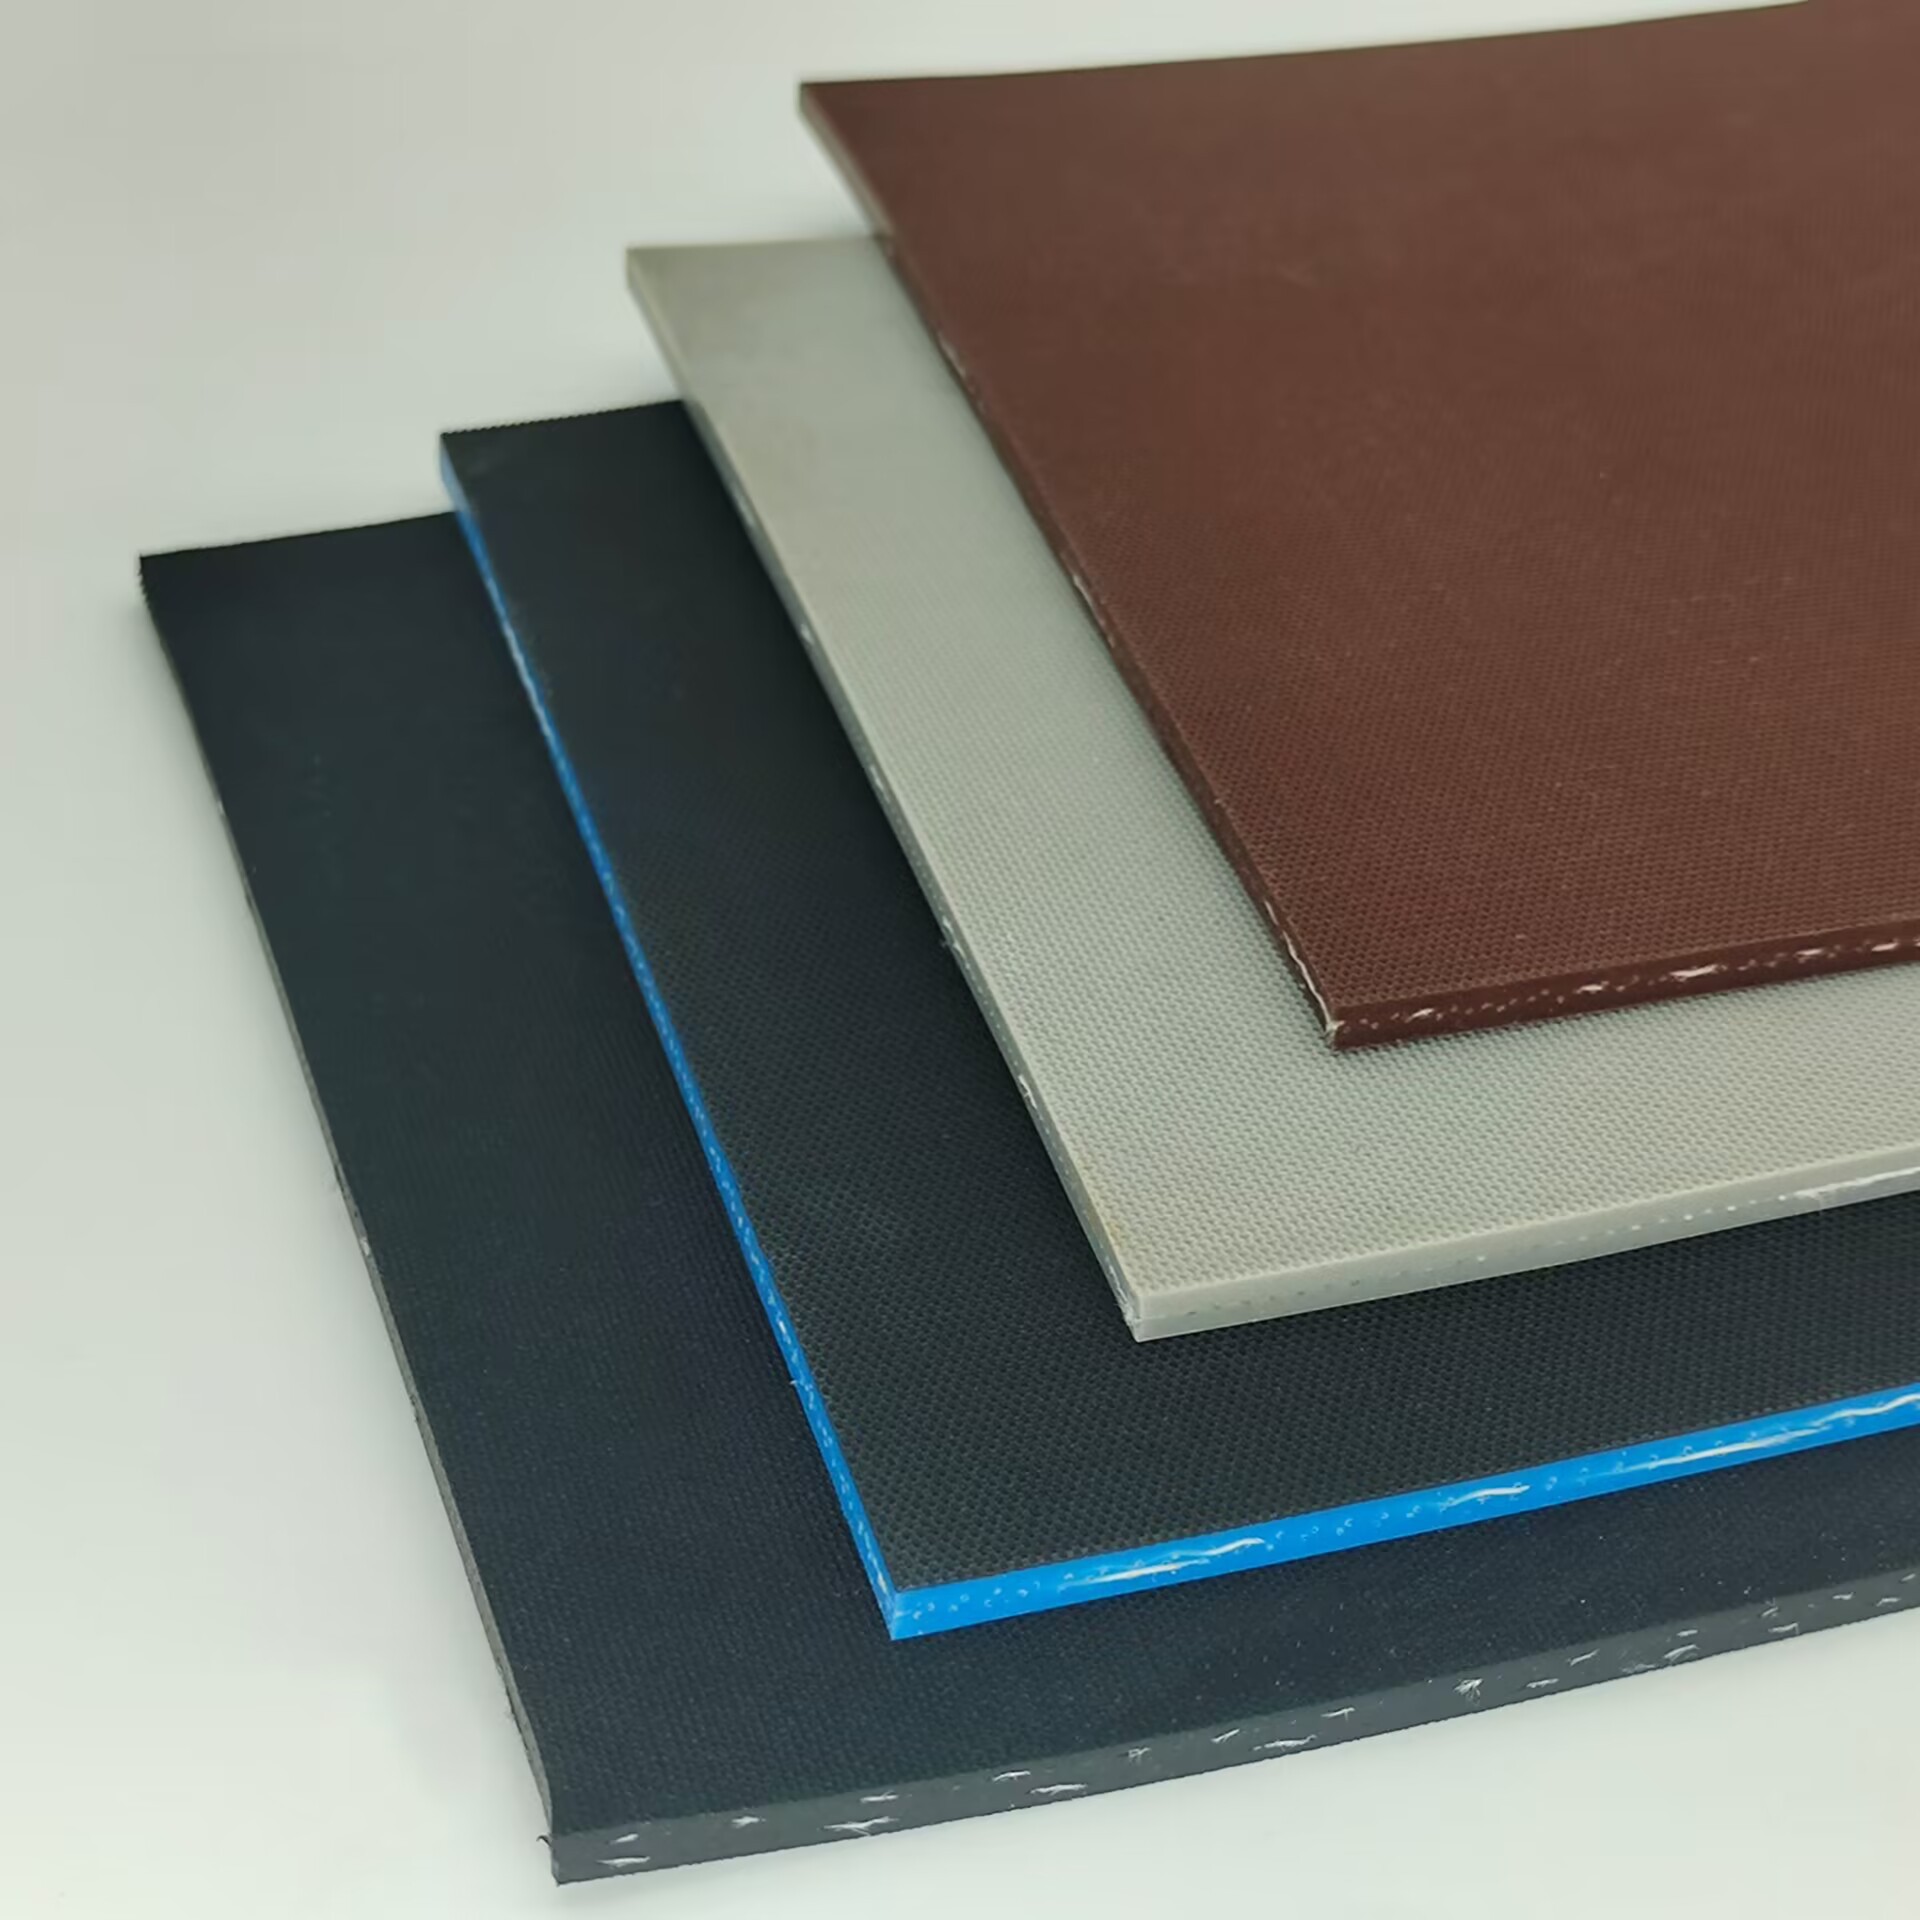
厚度由凸模行程与棱角半径决定
浅腔、圆角充足的零件用 1.5 mm 就够,且传热最快。当凸模行程超过约 80 mm,或棱角半径小于 5 mm,隔膜局部已被拉伸到 600–700%,1.5 mm 会减薄成薄弱点。此时改到 2.0–2.5 mm,并在零件设计允许时给凸模做圆角——凸模上 5 mm 的圆角,比换任何胶料都更能延长隔膜寿命。
以上区间来自我们每天处理的真实产线;你的工况落在区间外也完全可以谈,材料可以按温度和介质单独配方。
下面四条是按你实际会遇到的判断顺序排的,不是产品参数表的顺序。
浅腔、圆角充足的零件用 1.5 mm 就够,且传热最快。当凸模行程超过约 80 mm,或棱角半径小于 5 mm,隔膜局部已被拉伸到 600–700%,1.5 mm 会减薄成薄弱点。此时改到 2.0–2.5 mm,并在零件设计允许时给凸模做圆角——凸模上 5 mm 的圆角,比换任何胶料都更能延长隔膜寿命。
行程结束时若热片粘在隔膜上,开模时会被拉回来,表现为两个特征之间的起褶,或一块被拉亮的斑。标准 60 Shore A 硅胶本身已属低粘,但二次硫化很关键:硫化不充分的板在 180 °C 下会释放低分子硅氧烷,效果像一层缓释胶。我们对每一张热成型用板都做二次硫化;也不建议用喷硅油来对付——它会污染片材表面,破坏后续印刷。
高速转盘机一年跑 15 万次以上,破一个孔就整线停机。尖锐凸模、玻纤增强片材与厚 PET 都会提高刺穿风险。布增强隔膜把延伸率大致降到 600%,但能阻止撕裂扩展——一个小口子就只是个小口子,不会横贯整张膜。如果你的废品是因为隔膜中途破裂而不是零件几何,换增强板就是更便宜的选择。
隔膜夹在热片材与冷却风或冷却水路之间,它的厚度与导热率直接决定零件多久可以脱模。隔膜每增加 1 mm,每个循环都会明显变慢;按每小时 60 模算,这是实打实的产能。所以我们不建议“为保险起见加厚”——厚了 1 mm 的隔膜,每一个零件都在损失产出,而耐久性只提升一点点。
这一节是我们售后最常被问到的问题。多数"材料不行"的结论,其实是选型或使用方式的问题。
以下为常用牌号的典型值,可按工况调整。
| 硬度 | 50–70 Shore A |
| 拉伸强度 | ≥ 8.0 MPa(增强型 ≥ 10 MPa) |
| 断裂延伸率 | ≥ 700%(增强型 ≥ 600%) |
| 使用温度 | −60 至 +230 °C,200 °C 下不返粘 |
| 厚度 | 1.5–2.5 mm(增强型至 6 mm) |
| 表面 | 表面平滑、低粘、充分二次硫化 |
需要完整技术数据表(TDS)或 MSDS?联系我们,24 小时内发给你。
不是全部产品,是我们在这个工况下最常发的组合。
High-elongation diaphragms for woodworking & thermoforming
High-burst diaphragms for heavy-duty vacuum presses
Versatile industrial silicone sheeting